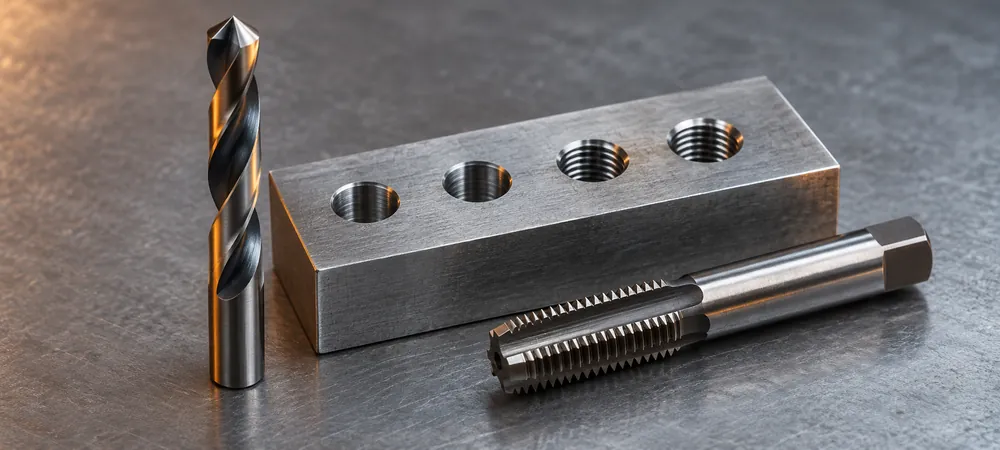
Для метрической резьбы М6×1 режущим метчиком обычно выбирают сверло 5,0 мм, для М8×1,25 — 6,8 мм, для М10×1,5 — 8,5 мм. Сначала определяют диаметр и шаг резьбы, затем проверяют рекомендацию изготовителя метчика для материала детали. Таблица ниже помогает выбрать исходный размер, но не заменяет требования чертежа и технологической карты.
Что нужно узнать до выбора сверла
В обозначении М10×1,5 число 10 означает номинальный диаметр резьбы в миллиметрах, а 1,5 — её шаг. Отверстие перед нарезанием делают меньше номинального диаметра: оставшийся металл снимает метчик, формируя профиль. Отверстие для свободного прохода болта имеет другое назначение; его диаметр нельзя брать из таблицы сверления под метчик.
Не ограничивайтесь записью «метчик М10» в заявке. У одного диаметра бывают разные шаги. Для М10×1 и М10×1,5 потребуются разные отверстия. Уточните обозначение по чертежу, маркировке инструмента или результатам измерения резьбомером. Если данные расходятся, сначала согласуйте их с технологом, а уже затем заказывайте сверло и метчик.
Таблица сверления под резьбу М3–М20
Приведены распространённые размеры метрической резьбы с крупным шагом и ориентировочные диаметры свёрл для режущих метчиков. Значения сверены с таблицей Sutton Tools. Производитель отмечает, что предложенные размеры могут корректироваться под конкретные требования. Таблица не относится к раскатным метчикам, резьбовым вставкам и трубной резьбе.
| Резьба | Шаг P, мм | Сверло, мм |
|---|---|---|
| М3×0,5 | 0,5 | 2,5 |
| М3,5×0,6 | 0,6 | 2,9 |
| М4×0,7 | 0,7 | 3,3 |
| М5×0,8 | 0,8 | 4,2 |
| М6×1 | 1,0 | 5,0 |
| М8×1,25 | 1,25 | 6,8 |
| М10×1,5 | 1,5 | 8,5 |
| М12×1,75 | 1,75 | 10,2 |
| М14×2 | 2,0 | 12,0 |
| М16×2 | 2,0 | 14,0 |
| М18×2,5 | 2,5 | 15,5 |
| М20×2,5 | 2,5 | 17,5 |
Как пользоваться формулой «диаметр минус шаг»
Приближённая проверка для режущего метчика: d ≈ D − P, где D — номинальный диаметр резьбы, P — шаг, d — ориентир для отверстия. Например, для М10×1,5 получается 10 − 1,5 = 8,5 мм. Все величины подставляют в миллиметрах.
Формула удобна, чтобы обнаружить грубую ошибку в заявке. Она не рассчитывает допуск отверстия, процент профиля, влияние материала и особенности метчика. Для М8×1,25 вычитание даёт 6,75 мм, тогда как в приведённой таблице стоит сверло 6,8 мм. Для М12×1,75 расчётный ориентир 10,25 мм также отличается от табличных 10,2 мм. Поэтому округление нельзя превращать в универсальное правило.
Почему эта таблица не подходит для раскатного метчика
Режущий метчик удаляет металл со стружкой. Раскатной, или формующий, создаёт резьбу пластическим деформированием материала без образования стружки. Под него обычно требуется большее отверстие, причём допустимый диапазон необходимо брать из данных конкретного производителя и серии инструмента.
Sandvik Coromant отдельно указывает, что для формования нужны подходящая пластичность материала, точный диаметр подготовленного отверстия и хорошая смазка. Поэтому замена режущего метчика на раскатной без пересмотра предыдущей операции — изменение технологии. Перед запуском партии проверьте обозначение инструмента и таблицу предварительного сверления именно для него.
Как материал и глубина влияют на решение
Одинаковая резьба в конструкционной стали, нержавеющем сплаве и алюминии не означает одинаковых условий работы. Сверло выбирают вместе с метчиком: учитывают марку и состояние материала, геометрию инструмента, смазочно-охлаждающую жидкость и возможности станка. Назначать один режим по слову «металл» недостаточно.
При малом отверстии метчик снимает больше металла, а нагрузка возрастает. Увеличение диаметра уменьшает полноту профиля. OSG рекомендует согласовывать её с требуемой прочностью и допустимым внутренним диаметром резьбы. Это не основание самостоятельно увеличивать отверстие, например на 0,1 мм: изменение должно оставаться в пределах документации на деталь.
В глухом отверстии различайте глубину сверления и длину полноценной резьбы. Нужен запас под заходную часть метчика и форму дна после сверления. Его определяют по геометрии выбранного инструмента и условиям выхода стружки, а не фиксированным числом для всех диаметров. На чертеже заказа полезно показать обе глубины отдельно.
Что проверить на первой детали
Если после сверления размер нестабилен или центр отверстия смещается, сначала устраните причину. Для этого используйте порядок проверки при уводе сверла и разбивании отверстия: подбор правильного номинала не исправляет биение или слабое закрепление.
Номинал, выбитый на сверле, ещё не подтверждает фактический размер отверстия. До нарезания резьбы проверьте результат сверления подходящим средством измерения. После нарезания выполните предусмотренный документацией контроль резьбы, например проходным и непроходным калибрами. Свободное вворачивание случайного болта не подтверждает все параметры резьбы.
Для повторяемости запишите используемую пару «сверло — метчик», материал, измеренный диаметр отверстия и результат контроля. Если сменился поставщик заготовки или серия инструмента, эти записи помогут сравнить условия. Согласованный процесс особенно полезен при закупке замены: одинаковый номинал не всегда означает одинаковую применимость.
Чек-лист для заказа сверла и метчика
- Полное обозначение резьбы: например, М12×1,75, правое или левое направление, требуемое поле допуска.
- Марка материала детали и состояние поставки; при наличии — твёрдость.
- Способ получения резьбы: резание или формование.
- Тип отверстия, глубина сверления и рабочая длина резьбы.
- Станок, патрон, доступная подача СОЖ и ограничения по вылету.
- Количество деталей, размер партии и требования к контролю.
В запрос можно добавить фото маркировки старого инструмента и фрагмент чертежа. Для замены укажите не только диаметр хвостовика, но и полное обозначение серии. Так поставщик получит исходные данные для подбора, а согласование не сведётся к сравнению двух внешне похожих метчиков.
Частые вопросы
Какое сверло взять под резьбу М6?
Для М6 с крупным шагом 1 мм и режущего метчика ориентир — 5,0 мм. При другом шаге или формующем метчике размер нужно выбирать заново.
Каким сверлом сверлить под метчик М8?
Под режущий метчик М8×1,25 обычно выбирают 6,8 мм. Сначала убедитесь, что на чертеже указан именно шаг 1,25 мм.
Можно ли сверлить под М10 сверлом 9 мм?
Для М10×1,5 ориентир — 8,5 мм. Диаметр 9 мм встречается для М10×1; переносить его на крупный шаг без проверки требований нельзя.
Почему под раскатной метчик нужно другое сверло?
Он перемещает металл, а не срезает его. Требуется отверстие для формования, выбранное по данным производителя метчика и свойствам материала детали.
Можно ли выбрать сверло только по диаметру болта?
Нет, нужно знать также шаг и способ изготовления резьбы. Уточните их по документации или измерением, затем проверьте размер по данным метчика.
Подобрать инструмент под вашу деталь
Посмотрите инструмент в каталоге TOOL63 или отправьте запрос на подбор. Укажите резьбу, материал и глубину отверстия. Если готового решения нет, можно обсудить изготовление режущего инструмента на заказ по согласованным требованиям.
Технические источники
- Sutton Tools — Application Guide, таблица диаметров предварительного сверления.
- Sandvik Coromant — выбор типа метчика и условия формования резьбы.
- OSG — Tap Drill Sizes and Pitch Diameter Limits, связь диаметра и полноты профиля.