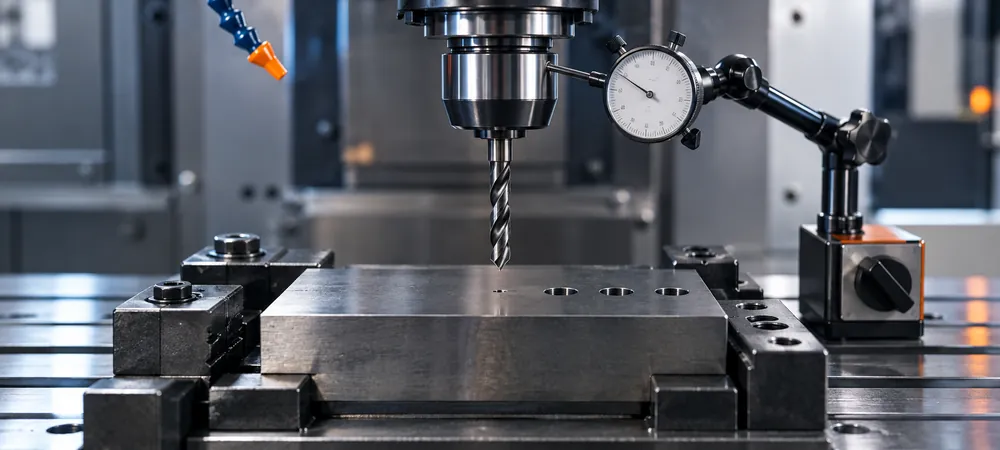
Сверло уводит в сторону и разбивает отверстие, когда режущие кромки нагружены неравномерно, инструмент отклоняется или стружка мешает резанию. Начинать проверку стоит с биения, закрепления и состояния сверла. Затем проверяют входную поверхность, соответствие инструмента материалу, режим и подачу СОЖ. Замена сверла без проверки установки может оставить причину брака на месте.
Ниже — порядок диагностики для сверления металла на станке. Он помогает технологу отделить проблему инструмента от проблемы установки, а закупщику — подготовить запрос на замену без подбора «только по диаметру».
Что именно происходит с отверстием
Смещение центра, увеличение диаметра и отклонение оси — разные дефекты. Отверстие может получиться круглым, но смещённым относительно чертежа. Может иметь расширенный вход или уходить в сторону по глубине. Поэтому формулировки «сверлит криво» недостаточно: сначала определите, какой параметр выходит за допуск.
Диаметр, форму и положение отверстия контролируют после полной остановки станка и обеспечения безопасного доступа по инструкции оборудования. Метод измерения выбирают под допуск: одного замера штангенциркулем у входа недостаточно, чтобы оценить цилиндричность или прямолинейность оси.
| Симптом | Что проверить | Что исправлять и при каких условиях |
|---|---|---|
| Центр смещён уже на входе | Биение, вершину, наклон поверхности | Восстановить установку; подготовку входа согласовать с рекомендациями для сверла |
| Вход заметно шире остального отверстия | Вылет, держатель, режим врезания | Сократить вылет до необходимого для операции и проверить закрепление |
| Ось отклоняется по глубине | Жёсткость, геометрию, удаление стружки | Проверить применимость сверла к заданной глубине |
| Размер ухудшается от детали к детали | Износ кромок, нарост, стабильность СОЖ | Заменить повреждённый инструмент и найти причину ускоренного износа |
| На стенке риски, слышна вибрация | Стружку, закрепление, режим | Восстановить устойчивость и отвод стружки до пробной обработки |
Семь причин увода сверла и увеличения диаметра
1. Биение инструмента в сборе
При биении кромки работают неодинаково. Проверяйте сверло вместе с держателем, а не только отдельно от станка. Загрязнение посадки, повреждённая цанга или ошибка сборки могут испортить результат даже с новым инструментом. Допустимое биение и точку контроля берут из документации конкретной системы: единый предел для всех диаметров и конструкций здесь не подходит.
2. Недостаточная жёсткость и лишний вылет
Длинный инструмент легче отклоняется под нагрузкой. Проверьте, действительно ли нужен текущий вылет, соответствует ли держатель хвостовику, надёжно ли закреплена заготовка. Для тонкой детали также оценивают опору в зоне обработки. Выбирайте наиболее короткое исполнение, которое обеспечивает нужную глубину и безопасный проход. На токарном станке отдельно проверяют соосность невращающегося сверла и детали.
3. Износ, скол или нарушенная заточка
Осмотрите обе кромки, перемычку и направляющие ленточки. Разная степень износа — повод искать дисбаланс процесса. После переточки проверяют соответствие геометрии требованиям производителя, а не только внешнюю остроту. Для сменной головки важны чистота и правильность посадки. Повреждённое сверло заменяют; продолжать диагностику на нём — значит сравнивать результаты с дополнительной неизвестной.
4. Наклонный, неровный или прерывистый вход
На наклонной поверхности кромки вступают в работу неодновременно. Похожая неравномерная нагрузка возникает при пересечении другого отверстия. Проверьте допустимость такой операции для выбранного сверла. В зависимости от конструкции требуется подготовленная площадка, специальная стратегия входа или другой инструмент. Предварительное отверстие и центровка подходят не всем твердосплавным и сборным свёрлам: универсально назначать их нельзя.
5. Геометрия не соответствует материалу и задаче
Диаметр и обозначение «по металлу» не описывают условия резания. Учитывают марку материала, твёрдость, глубину, вид отверстия и охлаждение. На вязких материалах возможен нарост, меняющий работу кромки; неподходящая геометрия осложняет стружкообразование. Для нержавейки отдельно полезен разбор выбора инструмента для нержавеющей стали. При замене сравнивайте назначение серии, а не только покрытие.
6. Режим выбран без учёта установки
Подача и скорость должны соответствовать инструменту, материалу и устойчивости системы. Слишком высокая нагрузка способна вызвать отклонение и сколы, но простое снижение всех параметров тоже не является универсальным решением. Не увеличивайте подачу вслепую ради «самоцентрирования». Начните с рекомендаций производителя и меняйте один параметр за раз, фиксируя размер отверстия, стружку и износ.
7. Стружка задерживается, СОЖ не доходит до зоны резания
Забитые каналы, загрязнённый фильтр или неудачное направление наружной подачи ухудшают отвод стружки. Проверьте доступность охлаждения для заданной глубины, фактический расход и состояние системы. Давление само по себе не описывает всю картину. Цикл с периодическим выводом назначают по руководству конкретного сверла; переносить его на любой твердосплавный инструмент нельзя.
В каком порядке искать причину
- Зафиксируйте дефект: где измерен размер, насколько смещён центр, на какой глубине появляется отклонение.
- Запишите исходную настройку: станок, держатель, вылет, артикул сверла, материал, режим, охлаждение.
- После остановки проверьте крепление, посадки, биение и режущую часть. Устраните обнаруженные нарушения.
- Сверьте входную поверхность и глубину с ограничениями выбранной серии.
- Выполните согласованную пробу, изменив один параметр. Сравните результат с исходным по одинаковой методике измерения.
В карте проверки разделяйте наблюдение и предположение. «Диаметр увеличился у входа» — наблюдение; «виновато сверло» — пока гипотеза. Такой журнал полезнее перечня уже купленных замен: следующий специалист увидит условия и сможет продолжить диагностику.
Частые вопросы
Почему новое сверло делает отверстие больше своего диаметра?
Новое сверло не исключает биение, слабое закрепление и сложный вход. Сначала проверьте сборку и условия обработки. Само значение номинального диаметра ещё не гарантирует требуемый допуск готового отверстия.
Можно просто взять сверло чуть меньше?
Это не устраняет причину нестабильного размера. Сначала восстановите процесс. Если чертёж требует точности, недостижимой выбранным сверлением, технолог назначает дальнейшую обработку и припуск под неё.
Нужно ли всегда засверливать центр перед сверлением?
Нет. Допустимость предварительной обработки зависит от конструкции и длины сверла. Неподходящий угол предварительного отверстия способен ухудшить вход. Используйте схему из руководства к конкретному инструменту.
Почему сверло сначала идёт ровно, а потом уходит?
Проверьте фактическую глубину относительно диаметра, жёсткость, состояние кромок и удаление стружки. Для анализа нужны измерения по глубине: размер у входа не показывает поведение всего отверстия.
Что отправить поставщику, чтобы подобрать замену?
Пришлите чертёж с допусками, материал и твёрдость, диаметр и глубину, артикул сверла, держатель, вылет, режим и вид охлаждения. Добавьте фото износа и результаты измерений с описанием места контроля.
Подобрать сверло под вашу операцию
Если следующая операция — нарезание метрической резьбы, проверьте также таблицу диаметров свёрл под режущий метчик М3–М20. Стабильность сверления и правильный исходный диаметр — отдельные условия; одно не заменяет другое.
Посмотрите каталог металлорежущего инструмента TOOL63 или отправьте данные для подбора. В запросе укажите обнаруженный дефект и уже выполненные проверки — это поможет предметно сравнить подходящие исполнения.
Технические источники
- Sandvik Coromant: износ и диагностика проблем сверления.
- Sandvik Coromant: сверление неровных и наклонных поверхностей.
- ISCAR Drilling Handbook: точность и положение отверстия.
- ISCAR Drilling Handbook: диагностика цельных свёрл.